

对于培养肉类研发团队,我的起始规则很简单:&在接种前根据批次成分和安全限值接受、调整或拒绝用过的培养基, ,而不是根据原始培养基配方。
次级发酵将残留的营养物质提供给不同的生物体;这不是直接的培养基再利用. 。实验室使用Chlorella BDH-1的工作支持试点测试,但不能确定生产产量或资源节约。 [1]
我将通过**三个原料关卡 - 成分、澄清和灭菌 - **来评估该过程,然后:
- 将宿主、接种物和喂养模式与合格的原料相匹配。
- 检查混合、氧气传递, 、必要时的光传递和废气控制。
- 验证多个批次的收获、产品质量、保持时间和废物处理。
- 测量每单位产品的能量、水和废物,包括回收和被拒批次。
我的发布规则:<u>仅发酵成功是不够的</u>. 您仍然需要预期用途的安全测试、批次可追溯性和确认适用的英国监管途径。
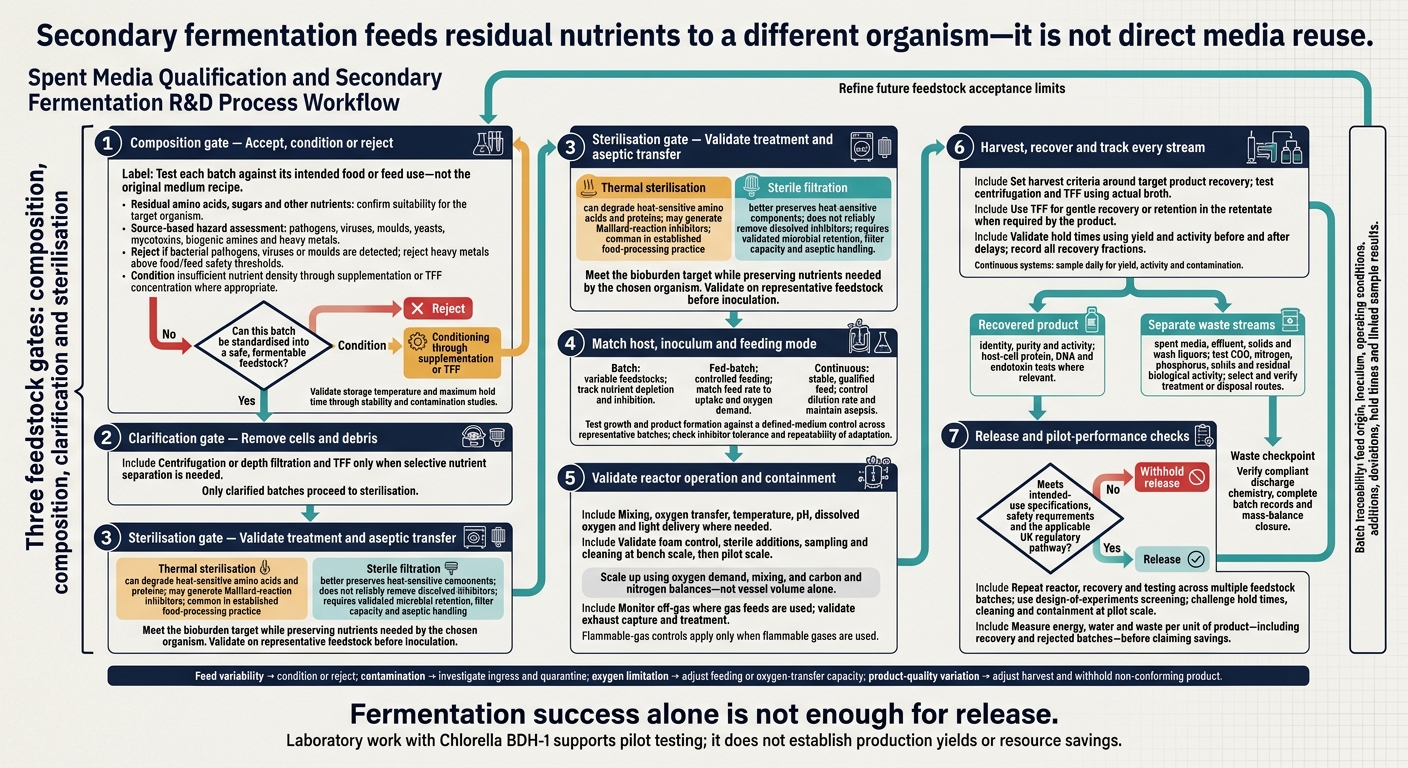
废弃培养基的二次发酵:从原料到发布
原料测试、调节和灭菌
在接种之前,每批次必须通过三个关卡:成分、澄清和灭菌.
原料成分和接受限度
根据预期的食品或饲料用途测试每批废弃培养基 - 而不是原始培养基配方。对于来自培养肉生产的废弃培养基,根据该用途的来源规格评估批次。[5] 测量残留氨基酸、糖和其他营养素。 [1][5] 使用基于来源的危害评估来设置病原体、病毒、霉菌、酵母、霉菌毒素、生物胺和重金属的测试。 [5]
| 参数 | 发酵效果 | 接受、调整或拒绝 |
|---|---|---|
| 残留氨基酸 | 支持次级生物质生长 | 如果残留特征支持目标生物的生长,则接受;否则调整或拒绝。[1] |
| 生物负载 | 批次失败和安全隐患的风险 | 如果检测到细菌病原体、病毒或霉菌,则拒绝。[5] |
| 重金属 | 抑制微生物生长并污染最终产品 | 拒绝超过食品或饲料安全阈值的产品。[5] |
| 营养密度 | 决定产量 | 通过补充或TFF调节以浓缩营养。[2] |
| 固体/颗粒物 | 可能干扰传感器和氧气传输 | 通过离心或深层过滤调节。[2] |
拒绝任何无法标准化为安全、可发酵原料的批次。
通过稳定性和污染研究设定储存温度和最大保持时间。[5] 通过离心或深层过滤去除细胞和杂质。仅在需要选择性营养分离时使用切向流过滤 (TFF)。 [2] 只有澄清的批次才能进行灭菌。
灭菌和无菌转移
选择一种既能达到生物负载目标又能保留所选生物体所需营养的处理方法。
| 考虑因素 | 热灭菌 | 无菌过滤 |
|---|---|---|
| 营养影响 | 可能降解对热敏感的氨基酸和蛋白质 | 更好地保存对热敏感的成分 |
| 抑制剂控制 | 可能通过美拉德反应生成抑制剂 | 不能可靠地去除溶解的抑制剂 |
| 放大规模 | 在成熟的食品加工实践中常见 | 需要验证的微生物保留、过滤能力和无菌操作 |
在接种前验证代表性原料的处理。
sbb-itb-ffee270
接种物、反应器操作和废气控制
宿主选择和接种物准备
在澄清和灭菌后,选择一个营养需求和抑制剂耐受性与剩余原料组成相匹配且代谢支持产品目标的宿主。
使用对剩余营养成分最支持的宿主;Chlorella BDH-1 是一个经过验证的例子。 [1]
从纯种子培养物开始,通过种子传递扩展。在转移到反应器之前检查纯度、活力和生长阶段。在代表性废弃培养基批次上测试生长和产品形成,并与定义培养基对照进行比较,包括对残留代谢物和其他抑制剂的耐受性。重复任何适应步骤以检查可重复性。
发酵模式和反应器设计
通过比较连续与补料分批处理来设置操作模式,然后确定进料策略。
| 模式 | 典型用途 | 关键控制点 |
|---|---|---|
| 分批 | 可变原料 | 跟踪营养耗尽和抑制 |
| 补料分批 | 控制进料 | 匹配进料速率与吸收和氧气需求 |
| 连续 | 稳定、合格的原料 | 控制稀释率并保持无菌状态 |
对于可变原料使用分批操作,对于更严格的进料控制使用补料分批。 仅在进料质量和无菌状态保持稳定时选择连续操作。
根据宿主和培养基匹配混合、氧气传递、温度、pH值和溶解氧设置。在实验室规模验证泡沫控制、无菌添加、取样和清洁,然后在中试规模重复。使用氧气需求、混合以及碳和氮平衡评估放大,而不仅仅是容器体积。
废气监测和排气安全
在反应器设计开始时计划废气监测以及气体供应和密封。使用气体进料时,跟踪废气成分以评估代谢活动和气体吸收。[8]
使用经过验证的废气捕获和处理方法,以防止生物质、副产品和气溶胶在加工过程中逸出。[4] 仅在工艺使用可燃气体(如甲烷)时应用可燃气体控制。 [8]
收获、测试和设施集成
收获时间和产品回收
一旦发酵达到目标阶段,分离产品并将每个残留流引导至适当的目的地。围绕目标产品回收设置收获标准。使用收获产量和质量数据来优化未来原料批次的接受、调整或拒绝决策。
在连续系统中,每日采样以跟踪产量、活性和污染情况。将收获时间与生物质增长和产量目标联系起来。使用实际发酵液测试基于离心的回收和切向流过滤(TFF)。当目标产品需要温和回收或保留在浓缩液中时,使用TFF。[2]
通过比较每次延迟前后的产量和活性来验证保持时间。记录所有回收部分。
产品质量和废物流测试
在启动之前,设置采样点和接受限度。定义批记录字段,包括原料来源、接种物、操作条件、添加物、偏差和保持时间。对进料、收获液、回收产品和每个独立的废物流进行采样,将每个结果链接到其批记录。
| 工艺阶段 | 样品 | 方法 | 属性和决策 |
|---|---|---|---|
| 收获 | 生物质或细胞浆 | 离心或TFF后的细胞计数和产量测量 | 确认收获性能 |
| 产品放行 | 回收产品 | 身份、纯度和活性测定;相关时进行宿主细胞蛋白、DNA和内毒素测试 | 仅根据预期用途规格放行 |
| 废物处理 | 废弃培养基、废水、固体和洗涤液 | 化学需氧量(COD)、氮、磷、固体和残余生物活性测试 | 选择处理或处置路线;验证处理效果 |
| 排放和可追溯性 | 最终废水和相关批次记录 | 排放化学分析、批次记录审核和质量平衡核对 | 确认批次记录完整性、合规的排放化学成分和质量平衡闭合 |
使用这些结果决定批次放行并确定每个废物流的路线。
扩大测试和设备采购
在试点整合之前,针对多个原料批次重复进行回收和测试。使用实验设计筛选来识别影响性能的变量,然后重复反应器和回收运行。在试点规模下,挑战保持时间、清洁和封闭,并验证回收性能和废物路线。在声称减少资源使用或废物之前,测量每单位产品的能源、水和废物,包括回收和被拒批次。 [7]
| 风险 | 验证期间检查 | 控制或决策 |
|---|---|---|
| 饲料变异性 | 各批次的营养素、代谢物和回收率 | 设定接受限值;条件或拒绝不合适的饲料 |
| 污染 | 微生物结果;转移和封闭检查 | 调查渗入;隔离受影响的材料 |
| 氧气限制 | 高峰需求期间的溶解氧和摄取 | 调整饲料或氧气传输能力 |
| 产品质量变化 | 身份、纯度、活性和保持时间稳定性 | 调整收获条件;扣留不合格产品 |
检查设备是否支持产品回收、灭菌和试验规模的废物处理。提供峰值排放的处理能力、适合的分析能力和数字批次可追溯性。使用
结论:接受、调整或拒绝原料
在无菌测试, 恢复和废物流检查后,使用验证的门槛来决定是否接受、调整或拒绝原料。此决定适用于二次发酵,而非直接再利用。
仅在澄清、灭菌的原料的残留营养成分符合所选宿主的接受限度时才接受。
如果变异性、回收损失或不支持的光或氧气需求使得过程在规模上不可行,则拒绝批次。[1][2]
成功的发酵并不代表符合英国法规。在发布食品成分之前,请验证安全性和适用的监管途径。[3][6]
常见问题
如何为可变的废弃培养基设定接受限度?
对废弃培养基进行表征,以检测残留营养物质、代谢副产物如氨和乳酸,以及潜在污染物。标准化数据收集以建立营养耗尽和代谢物积累的验证限度。
将这些限度整合到反应器控制中,以便超出规格的培养基触发自动调整或转向。持续监测有助于保护工艺稳定性和最终培养肉的质量。分析工具和传感器可以通过
何时次级发酵能提供真正的资源节约?
次级发酵可以通过回收和再利用原本会成为废物的材料来节约资源,支持循环生物经济 [1][2]. 从废弃培养基中回收氨基酸等营养物质,或利用废物流来培养次级生物质,如微藻,可以减少对生长因子和培养基成分的需求[1][2]. 这些方法还减少了废水排放和对新投入的需求,提高了培养肉生产的资源效率[2][3].
我的发酵衍生成分需要哪些英国批准?
对于用于培养肉的发酵衍生成分,您可能需要的批准属于英国食品标准局 (FSA) 对培养肉的指导, 包括其安全性和风险管理要求[1][2].
该成分还必须符合一般食品安全要求。这些要求包括无病原体和有毒化合物,以及作为安全评估一部分的适当营养和成分特征化[3].


