

如果大规模生产培养肉,废物处理不仅仅是处置问题——它涉及培养基成本、水负荷、污染控制和公用设施需求。
我认为文章的主要观点很简单:最佳途径通常是逐步的层次结构,而不是单一的路径. 首先处理可以最大限度返回生产的流,然后将低价值的残留物转移到水或能源回收。在这篇文章中,五种途径是培养基再利用和再生, 目标营养回收, 生物质加工, 水回收, 和厌氧处理.
一些数字使权衡变得清晰:
- 报告显示, TFF 启用的连续培养超过 20 天, ,每升 1300 亿个细胞, 和 43% w/v 生物质
- 基于微藻的回收 被报告为将 氨基酸和血清减少 50%
- 同样的藻类研究显示 肌肉细胞生长提高 40%, ,一些测试显示 超过 2 倍 标准培养基性能
- 这里引用的灭菌控制是 121 °C 15 分钟
如果我必须将整篇文章简化为决策逻辑,那就是:
- 当您的饲料定义明确、工厂封闭且已经运行 灌流式硬件时,使用废弃培养基再利用
- 当一些培养基成分驱动成本且完全回收风险太大或难以保持稳定时,使用定向营养回收
- 当剩余固体过于混合或过于耗尽以进行选择性回收时,使用生物质处理
- 在去除固体后使用水回收,但仅当您的场地可以在整个再利用循环中保持无菌控制时
- 将厌氧处理用作不再适合回收回培养的有机残留物的最终步骤
最重要的不是头条回收率,而是与您的实际工厂的契合度: 饲料成分、污染风险、公用负荷、生物反应器设备匹配, 和场地布局。
培养肉生产的成本驱动因素
sbb-itb-ffee270
快速比较
| 途径 | 最佳适配饲料 | 主要回报 | 风险水平 | 工厂适配 |
|---|---|---|---|---|
| 废弃培养基再利用/再生 | 含有昂贵投入如生长因子的定义培养基 | 水+残留营养物质回到工艺中 | 高 | 封闭的连续系统,配有TFF或灌流硬件 |
| 目标营养回收 | 含有剩余氨基酸或生长因子价值的废弃培养基 | 选择的培养基成分或生物替代物 | 中等 | 能够增加分离或藻类处理的场地 |
| 生物质处理 | 细胞碎片、微载体、支架残留物、混合固体 | 散装固体处理、水解或后续处理的饲料 | 中等 | 具有额外固体处理步骤或场外支持的工厂 |
| 水回收 | 固体去除后的水流 | 再利用水,有时伴随部分营养物质回收 | 中等 | 围绕集成过滤和再利用循环设计的设施 |
| 厌氧处理 | 残留有机物和废弃浓缩物 | 沼气 | 生产线中低,但需要单独的废物分区 | 无菌区域外的终端处理 |
因此,如果您是一名生物工艺工程师或细胞培养科学家,结论很简单:首先回收成本最高的投入,但仅在循环保持可控的情况下. 一旦回收开始增加过多的污染压力、分离负荷或公用设施需求,更好的选择是转向水回收或消化,承认培养肉规模化的更广泛挑战.
1. 废弃培养基的再利用和再生
废弃培养基的再利用将可用的水和营养物质重新投入到过程中,而不是在运行后倾倒整个流。目标很简单:去除抑制性副产物,同时保留培养基中仍有价值的部分。
饲料成分
培养基成分是可行性的首要过滤器之一。如果培养基含有血清或重组生长因子,再生变得更具吸引力,因为这些投入成本高且值得回收[2][4].
回收率
一旦饲料看起来合适,下一个问题就是回收率:在不损害生长、代谢或产品质量的情况下,您能带回多少可用的培养基?
两种主要的技术路线是切向流过滤 (TFF) 和 离心辅助灌流 . 两者都用于在生产线中去除副产品,同时回收营养物质和水。来自Believer Meats和耶路撒冷希伯来大学 的研究表明,TFF支持的连续与分批生产 在超过20天的时间内维持了培养,生物量扩展达到每升1300亿个细胞 ,产量为43% 重量/体积 [3] [5]. 这很重要,因为它表明连续操作可以同时保持长时间的培养和高生物量水平,这使得在线再生看起来更加实用。
还有另一种途径。废弃流可以用作原料,而不是直接回收。废弃培养基可以支持微藻,例如Chlorella BDH-1. 收获的藻类生物质随后被加工成裂解物,用于替代部分血清和氨基酸的需求,同时仍支持肌肉细胞的生长[2].
污染风险
每个回收循环都会增加污染压力。微生物侵入和病毒携带是显而易见的担忧,尤其是在长时间运行期间。这就是为什么封闭系统设计在这里如此重要。
有用的风险控制措施包括:
- HEPA过滤处理
- 自动采样
- 在121 °C下灭菌15分钟
- 封闭的工艺架构
对于延长的培养运行,基因监测也是可取的,包括RNA测序[4].
公用设施和设备适配
TFF和离心辅助灌流不是即插即用的附加组件。它们需要专门的生物反应器组件和过滤堆,因此设备适配需要在工艺设计的早期进行检查[3][5]. SIP和CIP也增加了蒸汽和热量需求,这可能会增加公用设施负荷。
即使有额外的负担,再生也可以减少新鲜培养基的需求。这减少了水和营养的使用,并可能在规模上抵消部分公用事业成本[1][4]. 在实践中,这种方法最适合已经拥有灌流硬件和严格灭菌控制的封闭、连续设施。
这种途径提供了最大的培养基抵消潜力,但也带来了最难的污染控制和集成挑战。当完全再生被证明过于不稳定时,选择性回收特定营养素成为下一步。
2. 从废弃培养基中有针对性地回收营养素
完全培养基再生尝试回收整个流。针对性营养回收则更具选择性。这个想法很简单:找到废弃培养基中最昂贵的部分,首先回收或替换这些部分。在培养肉中,这通常意味着氨基酸和生长因子 , ,因为它们占据了大部分培养基成本。
饲料成分
您可以回收的内容取决于流中仍然存在的内容。如果用过的培养基仍然含有高价值的氨基酸或生长因子,直接回收是有意义的。如果它含有更多的残留氨基酸和代谢物,生物转化可能更合适。
回收率
在识别流之后,下一步是实际操作:在不增加过多额外分离工作的情况下,您可以回收多少可用材料?
2026年8月,昆士兰大学, 的研究人员在Melanie Oey, 的带领下,与Magic Valley合作,直接在用过的培养基上培养Chlorella BDH-1 微藻。藻类利用用过的培养基中的残留营养物质,该过程产生的裂解物减少了氨基酸和血清的需求,同时仍支持肌肉细胞的生长。研究报告显示,氨基酸和血清减少了50% , 肌肉细胞生长增加了40%, ,在某些测试中,性能比标准培养基提高了两倍以上 [2] .
污染风险
生物回收改变了污染情况。这与机械过滤不同。微藻和哺乳动物细胞需要物理分离,以及严格的过程控制[2]. 任何藻类裂解物在返回培养系统之前也需要进行测试。这包括检查残留的生长介质成分、抗生素和加工化学品[4].
实用性和设备适配
生物回收也改变了工厂的设置。标准哺乳动物细胞设施通常没有用于藻类回收所需的设备,例如光传输和与哺乳动物细胞的物理分离[2] . TFF增加了泵和过滤负荷。藻类回收增加了照明需求。
在实践中,机械回收更容易适用于灌流型工厂。藻类回收 适用于可以增加分离步骤 和光传输系统的场所。
当回收的营养价值不再能支付增加的工艺负担时,下一个途径是对非产品生物质进行增值处理。
3. 生物质加工和增值
当选择性营养回收不再有意义时,剩余的固体应作为批量加工流处理。实际上,这通常意味着处理残留生物质,如细胞碎片、用过的微载体和支架残留物,这些残留物过于耗尽或混合,无法证明有针对性的营养回收是合理的。在那时,重点发生了变化。不再是分离高价值的部分,而是选择最合适的方式来处理剩下的东西。
饲料成分
严重耗尽的流体几乎没有成分价值。在这些情况下,热处理或厌氧处理通常是更实际的途径。
支架残留物使事情变得更加复杂。常见的可生物降解材料,包括聚乳酸(PLA)、聚己内酯(PCL)、海藻酸盐和纤维素,每种材料的分解方式都不同。在任何下游使用之前,残留物和交联剂应进行支架测试以确认食品使用合规性。
回收率
一旦流被分类,回收潜力取决于仍然存在多少可用的固体材料。对于不能直接回收的非产品生物质流,回收率下降得很快。即便如此,对于选择性回收过于贫乏的流,仍然可以作为水解、消化或其他二次加工的原料。
污染风险
培养肉生产减少了病原体压力,但残留的生物质在再利用之前仍需筛查微生物、剩余培养基成分和工艺化学品。
实用性和设备适配性
现场加工需要水解和灭菌设备,而这些设备在大多数培养肉工厂中并不标准 [1]. 闭环工厂更适合内部处理。其他设施可能需要进行场外处理,直到解决分离和放大问题为止[2].
如果流体主要是水相的,较好的做法是从散装固体处理转向水回收。
4. 水回收和再利用
在去除生物质后,液体部分成为水回收的主要流。此时,一旦固体被去除,问题主要是关于如何在不扰乱过程控制的情况下再利用水.
进料成分
主要的水相流是用过的培养基。它含有水、残留的营养物质、氨基酸和代谢副产物。回收设计还必须处理来自CIP和SIP回路的独立工艺水,这些流需要仔细整合以保护无菌操作[4].
回收产量
TFF可以去除代谢副产物,同时将水和可用的营养基础送回到工艺中[3]. 还有一种实验路线:利用微藻进行生物回收。在这种设置中,水返回系统,残留的营养物质被培养物吸收,可用的裂解物可以送回以支持细胞生长[2].
如果直接再利用在实践中不稳定,同一流可能更适合能量回收。
污染风险
水再利用需要严格的污染控制。闭环操作应结合CIP/SIP集成和生物反应器中的HEPA过滤,以减少水和培养基回收过程中的微生物污染[4]. 简单来说,公用系统设计成为主要设计限制.
设备和设备适配
水的再利用增加了电力需求,因此过滤、离心和全场水循环需要作为一个系统进行规划[1]. 同样适用于冷却水和清洗水的再利用。这些决策位于工厂层面,而不仅仅是单元操作层面,并且应从一开始就纳入设施设计中。
只有当污染控制和全厂公用设施集成保持可控时,水回收才有效。如果液体流无法以可靠的方式回收,厌氧处理是更实用的后备方案。
5. 厌氧处理和能量回收
当再利用和养分回收不再有意义时,厌氧消化通常是处理残留有机物的下一步。相较于将养分送回另一个栽培周期,它将有机废物转化为沼气,主要是甲烷,可以帮助满足工厂的热量和电力需求。
饲料成分
厌氧处理适用于在再利用和回收后剩下的低价值有机残渣。这包括用过的培养基浓缩物、细胞生物质和过滤残渣。CIP/SIP 残渣应避免进入消化器饲料,因为它们可能会扰乱工艺稳定性. 实际上,这意味着在消化之前必须进行预分离。
回收率
厌氧消化将有机物转化为沼气,而不是可重复使用的养分[2].
污染风险
无菌生产区域需要与废物处理区分开[2]. 消化器应放置在无菌区之外,以减少病原体传回生产的风险,包括来自病原体如E. coli或Salmonella 的转移[1] .
公用设施和设备适配
与回收路线不同,消化位于培养线之外,并依赖于独立的公用设施基础设施。厌氧消化需要专用的占地面积、沼气处理和与无菌生产区域的物理隔离[1][3].
每条路径的权衡、优势和局限性
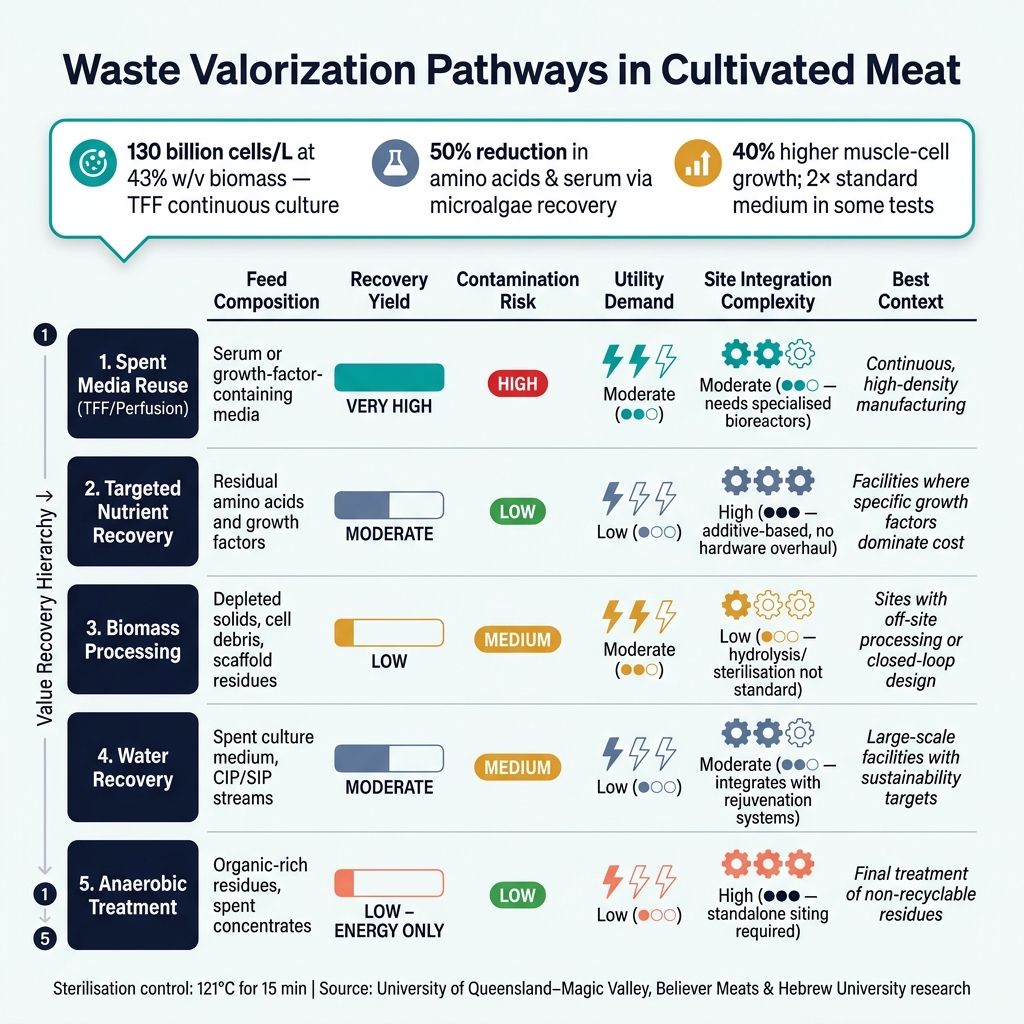
培养肉中的废物增值路径:回收层次结构&权衡
以上各节详细介绍了每条路径。此比较着眼于每条路线在设施层面上的最佳适用位置。对于每种废物流,没有一种通用的解决方案。每种途径在特定的操作窗口内效果良好,了解性能开始下降的地方与了解其最佳工作点同样重要。
废弃介质再利用提供了最高的回收率。其代价是工艺复杂性。它适合于严格控制的连续系统,特别是在操作员可以使用生物过程控制软件 实时管理乳酸、氨和其他代谢副产物的情况下。
目标营养回收更具选择性。与完全介质再生相比,它更容易融入现有工艺,但回收的废物流总价值较小。
生物质加工在选择性回收不再有利可图时发挥作用。在这一点上,残留固体通常更适合于水解或消化,而不是进一步的营养提取。
水回收 主要通过减少公用事业需求来帮助。也就是说,如果净化不够严格,污染风险处于中等水平 [4] [3].
厌氧处理 在工艺输入方面的回收价值最低,但最适合作为无法回收回生产的残留物的最后一步。在这种情况下,主要回报是沼气而不是介质成分 [1] .
主要区别很简单:路径是回收可用介质、特定营养素、残留生物质、水,还是仅仅是能量?下表将这些权衡汇总为设施级别的视图。
| 路径 | 饲料成分 | 回收率 | 污染风险 | 公用设施需求 | 现场整合 | 最佳背景 |
|---|---|---|---|---|---|---|
| 废弃培养基再利用 (TFF/灌流) | 含血清或生长因子的培养基 | 非常高 | 高 - 需要严格的封闭系统控制 | 中等 | 中等 - 需要专用生物反应器 | 连续、高密度制造 |
| 目标营养回收 | 残留氨基酸和生长因子 | 中等 | 低 - 稳定添加剂,无复杂分离 | 低 | 高 - 基于添加剂,无需硬件改造 | 特定生长因子成本占主导的设施 |
| 生物质加工 | 耗尽的固体、细胞碎片、支架残留物 | 低 | 中等 - 再利用前需筛选 | 中等 | 低 - 水解和灭菌设备不标准 | 具有场外加工能力或闭环设计的场地 |
| 水回收 | 废弃培养基,CIP/SIP 流 | 中等 | 中等 - 纯化严格性至关重要 | 低 | 中等 - 与再生系统集成 | 具有可持续发展目标的大型设施 |
| 厌氧处理 | 富含有机物的残留物,废弃浓缩物 | 低 - 仅限能量 | 低 - 位于无菌生产区域外 | 低 | 高 - 独立选址 | 不可回收残留物的最终处理 |
结论
没有单一的路径可以回收所有锁定在培养肉废物流中的价值。废弃培养基再利用和目标营养物回收 保留了最高的价值。相比之下,生物质加工、水回收和厌氧处理更多地是减少剩余负荷,而不是保留高价值投入。实际上,这些途径作为价值回收层次结构 .
厌氧处理位于无法回收的残留物链的末端。
在设施层面,最强的结果通常来自于序列化回收步骤,而不是仅依赖于一种途径。当营养水平仍然足够高以证明其合理性时,生物回收显得特别有前景。昆士兰大学与Magic Valley的最新研究表明,基于微藻的回收可以通过将废弃培养基转化为可重复使用的生物质来进一步推动循环闭合[2] .
这也使得采购成为工艺设计的一部分,而不仅仅是采购任务。
常见问题解答
我们应该优先处理哪个废物流?
培养基 的回收和再利用应在培养肉生产中优先进行。培养基占生产成本的最大份额,并对工艺足迹产生最大影响。
回收氨基酸和葡萄糖等营养物质,或去除乳酸和氨等抑制性副产品,直接针对商业规模的两个主要障碍:成本和工艺足迹。
什么时候完全再利用培养基比有针对性的回收更好?
当废弃培养基仍然含有足够的可用营养物质以支持另一个循环时,完全再利用培养基效果最佳。这不仅包括剩余的基础成分,还包括细胞分泌的生长因子和细胞因子,这些通常会被丢弃。在这种设置中,您可以补充已消耗的部分,并在有限的废物去除下回收培养基。
实际上,这种方法更适合用于在线循环回路. 这个想法很简单:在副产品积累时将其去除,同时保持系统中其余的培养基。这可以减少原材料的损失,并更好地利用高成本成分。当然,这只有在保持无菌状态并严格控制污染风险的情况下才有效。
通常是什么阻止了工厂规模的水再利用?
在工厂规模上,培养肉生产中的水再利用主要受到在生物反应器中保持无菌条件的需要所限制。该过程对细菌、真菌或病毒的污染高度敏感,因此无菌环境是不可协商的。
还有一个数据缺口。许多团队仍然没有关于加工过程中产生的水质的量化数据,这使得再利用的评估和控制更加困难。
诸如培养基再生和灌流等技术可以改善水的使用。但它们仍然依赖于强有力的灭菌来控制安全风险并满足监管标准。


