

Pour les équipes R&D travaillant sur la viande cultivée, ma règle de départ est simple : accepter, conditionner ou rejeter le milieu usé avant l'inoculation, en fonction de la composition du lot et des limites de sécurité - et non de la recette originale du milieu.
La fermentation secondaire alimente en nutriments résiduels un organisme différent ; ce n'est pas une réutilisation directe du milieu. Les travaux de laboratoire avec Chlorella BDH-1 soutiennent les tests pilotes, mais n'établissent pas les rendements de production ou les économies de ressources.[1]
J'évaluerais le processus à travers **trois étapes de matière première - composition, clarification et stérilisation - **puis :
- Faire correspondre l'hôte, l'inoculum et le mode d'alimentation à la matière première qualifiée.
- Vérifier le mélange, le transfert d'oxygène, la distribution de la lumière si nécessaire, et le confinement des gaz d'échappement.
- Valider la récolte, la qualité du produit, les temps de maintien et le traitement des déchets sur plusieurs lots.
- Mesurer l'énergie, l'eau et les déchets par unité de produit, y compris la récupération et les lots rejetés.
Ma règle de libération : <u>le succès de la fermentation seul ne suffit pas</u>. Vous avez toujours besoin de tests de sécurité pour l'usage prévu, de la traçabilité des lots et de la confirmation de la voie réglementaire applicable au Royaume-Uni.
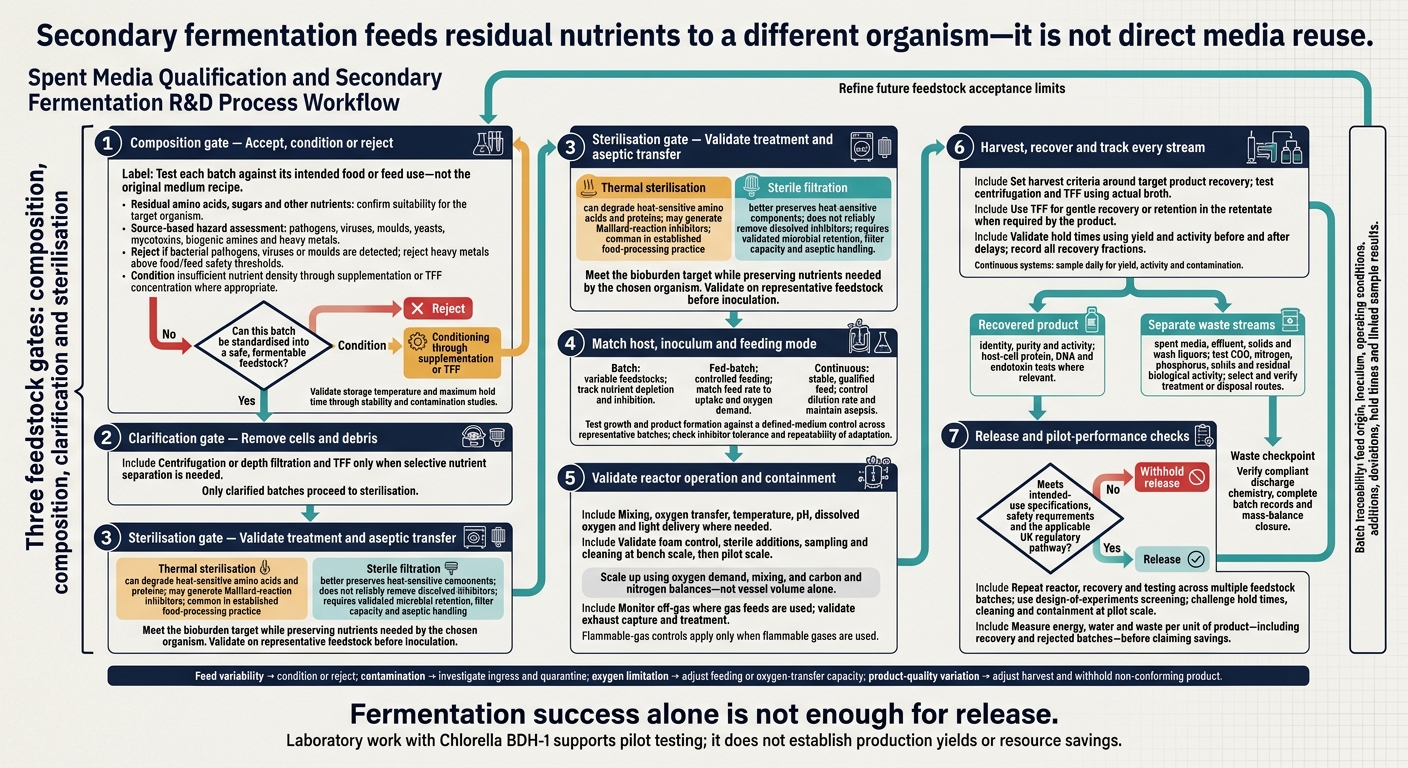
Fermentation secondaire des milieux épuisés : du substrat à la libération
Test, conditionnement et stérilisation du substrat
Avant l'inoculation, chaque lot doit passer trois étapes : composition, clarification et stérilisation.
Composition du substrat et limites d'acceptation
Tester chaque lot de milieux épuisés par rapport à son utilisation alimentaire ou fourragère prévue - pas la recette originale du milieu. Pour les milieux épuisés issus de la production de viande cultivée, évaluer le lot par rapport aux spécifications de source pour cet usage.[5] Mesurer les acides aminés résiduels, les sucres et autres nutriments.[1][5] Utiliser une évaluation des risques basée sur la source pour définir des tests pour les pathogènes, virus, moisissures, levures, mycotoxines, amines biogènes et métaux lourds.[5]
| Paramètre | Effet de la fermentation | Accepter, conditionner ou rejeter |
|---|---|---|
| Acides aminés résiduels | Soutenir la croissance de la biomasse secondaire | Accepter si le profil résiduel soutient la croissance de l'organisme cible ; sinon conditionner ou rejeter.[1] |
| Charge microbienne | Risque d'échec du lot et de dangers pour la sécurité | Rejeter si des pathogènes bactériens, virus ou moisissures sont détectés.[5] |
| Métaux lourds | Inhibent la croissance microbienne et contaminent le produit final | Rejeter au-dessus des seuils de sécurité pour l'alimentation humaine ou animale.[5] |
| Densité nutritionnelle | Détermine le rendement | Conditionner par supplémentation ou TFF pour concentrer les nutriments.[2] |
| Solides/particules | Peuvent interférer avec les capteurs et le transfert d'oxygène | Conditionner par centrifugation ou filtration en profondeur.[2] |
Rejeter tout lot qui ne peut être standardisé en un substrat fermentescible sûr.
Définir la température de stockage et le temps de conservation maximal à l'aide d'études de stabilité et de contamination.[5] Retirez les cellules et les débris par centrifugation ou filtration sur profondeur. Utilisez la filtration tangentielle (TFF) uniquement lorsque la séparation sélective des nutriments est nécessaire.[2] Seuls les lots clarifiés doivent passer à la stérilisation.
Stérilisation et Transfert Aseptique
Choisissez un traitement qui atteint l'objectif de charge microbienne tout en préservant les nutriments nécessaires à l'organisme choisi.
| Considération | Stérilisation thermique | Filtration stérile |
|---|---|---|
| Impact sur les nutriments | Peut dégrader les acides aminés et les protéines sensibles à la chaleur | Préserve mieux les composants sensibles à la chaleur |
| Contrôle des inhibiteurs | Peut générer des inhibiteurs par des réactions de Maillard | Ne supprime pas de manière fiable les inhibiteurs dissous |
| Échelle industrielle | Courant dans les pratiques établies de transformation alimentaire | Nécessite une rétention microbienne validée, une capacité de filtration et une manipulation aseptique |
Valider le traitement sur des matières premières représentatives avant l'inoculation.
sbb-itb-ffee270
Inoculum, Fonctionnement du Réacteur et Contrôle des Gaz Résiduels
Sélection de l'Hôte et Préparation de l'Inoculum
Après clarification et stérilisation, sélectionnez un hôte dont les besoins en nutriments et la tolérance aux inhibiteurs correspondent à la composition restante du substrat et dont le métabolisme soutient l'objectif du produit.
Utilisez l'hôte le mieux adapté au profil nutritionnel résiduel ; Chlorella BDH-1 est un exemple éprouvé.[1]
Commencez avec des cultures de semences pures et développez-les à travers la chaîne de semences. Vérifiez la pureté, la viabilité et la phase de croissance avant le transfert au réacteur. Testez la croissance et la formation du produit sur des lots de milieux usés représentatifs par rapport à un contrôle de milieu défini, y compris la tolérance aux métabolites résiduels et autres inhibiteurs. Répétez toute étape d'adaptation pour vérifier la répétabilité.
Modes de fermentation et conception de réacteur
Définissez le mode de fonctionnement en comparant le traitement continu et le traitement en fed-batch avant de finaliser la stratégie d'alimentation.
| Mode | Utilisation typique | Point de contrôle clé |
|---|---|---|
| Batch | Aliments variables | Suivre l'épuisement des nutriments et l'inhibition |
| Fed-batch | Alimentation contrôlée | Adapter le taux d'alimentation à l'absorption et à la demande en oxygène |
| Continu | Alimentation stable et qualifiée | Contrôler le taux de dilution et maintenir l'asepsie |
Utilisez l'opération batch pour des aliments variables et le fed-batch pour un contrôle d'alimentation plus strict. Choisissez l'opération continue uniquement lorsque la qualité de l'alimentation et l'asepsie restent stables.
Adaptez le mélange, le transfert d'oxygène, la température, le pH et les réglages d'oxygène dissous à l'hôte et au bouillon. Validez le contrôle de la mousse, les ajouts stériles, l'échantillonnage et le nettoyage à l'échelle du banc, puis répétez à l'échelle pilote. Évaluez l'augmentation d'échelle en utilisant la demande en oxygène, le mélange, et les bilans de carbone et d'azote - pas seulement le volume du récipient.
Surveillance des gaz résiduaires et sécurité des échappements
Planifiez la surveillance des gaz résiduaires parallèlement à l'approvisionnement en gaz et au confinement dès le début de la conception du réacteur. Lorsque des alimentations en gaz sont utilisées, suivez la composition des gaz résiduaires pour évaluer l'activité métabolique et l'absorption de gaz.[8]
Utilisez une capture et un traitement des échappements validés pour empêcher la biomasse, les sous-produits et les aérosols de s'échapper pendant le traitement.[4] Appliquez des contrôles de gaz inflammables uniquement lorsque le processus utilise des gaz inflammables, tels que le méthane.[8]
Récolte, Test et Intégration des Installations
Calendrier de Récolte et Récupération du Produit
Une fois que la fermentation atteint la phase cible, séparez le produit et dirigez chaque flux de résidus vers la destination appropriée. Définissez les critères de récolte autour de la récupération du produit cible. Utilisez les données de rendement et de qualité de la récolte pour affiner la décision accepter, conditionner ou rejeter pour les futurs lots de matières premières.
Dans les systèmes continus, échantillonnez quotidiennement pour suivre le rendement, l'activité et la contamination. Liez le calendrier de récolte à la croissance de la biomasse et aux objectifs de rendement. Testez la récupération par centrifugation et la filtration tangentielle (TFF) avec le bouillon réel. Utilisez la TFF lorsque le produit cible nécessite une récupération douce ou une rétention dans le rétentat.[2]
Validez les temps de maintien en comparant le rendement et l'activité avant et après chaque retard. Enregistrez toutes les fractions de récupération.
Qualité du produit et test du flux de déchets
Avant le démarrage, définissez les points d'échantillonnage et les limites d'acceptation. Définissez les champs d'enregistrement de lot pour l'origine de l'alimentation, l'inoculum, les conditions de fonctionnement, les ajouts, les écarts et les temps de maintien. Échantillonnez l'alimentation entrante, le bouillon de récolte, le produit récupéré et chaque flux de déchets séparé, en liant chaque résultat à son enregistrement de lot.
| Étape du processus | Échantillon | Méthode | Attribut et décision |
|---|---|---|---|
| Récolte | Biomasse ou bouillie de cellules | Comptage des cellules et mesure du rendement après centrifugation ou TFF | Confirmer la performance de la récolte |
| Libération du produit | Produit récupéré | Essais d'identité, de pureté et d'activité ; tests de protéines de l'hôte, d'ADN et d'endotoxines si pertinent | Libérer uniquement selon les spécifications d'utilisation prévue |
| Traitement des déchets | Médias usés, effluents, solides et liquides de lavage | Demande chimique en oxygène (DCO), azote, phosphore, tests de solides et d'activité biologique résiduelle | Sélectionner la voie de traitement ou d'élimination ; vérifier l'efficacité du traitement |
| Rejet et traçabilité | Effluent final et dossiers de lots associés | Essais de chimie de rejet, audit des dossiers de lots et réconciliation de la balance massique | Confirmer l'exhaustivité des dossiers de lots, la conformité de la chimie de rejet et la clôture de la balance massique |
Utilisez ces résultats pour décider de la libération du lot et orienter chaque flux de déchets.
Test de montée en échelle et approvisionnement en équipements
Avant l'intégration pilote, répétez la récupération et les tests sur plusieurs lots de matières premières. Utilisez le criblage par plan d'expériences pour identifier les variables qui affectent la performance, puis répétez les essais de réacteur et de récupération. À l'échelle pilote, mettez au défi les temps de maintien, le nettoyage et le confinement, et vérifiez la performance de récupération et le routage des déchets. Avant de revendiquer des réductions de l'utilisation des ressources ou des déchets, mesurez l'énergie, l'eau et les déchets par unité de produit, y compris la récupération et les lots rejetés.[7]
| Risque | Vérification pendant la validation | Contrôle ou décision |
|---|---|---|
| Variabilité de l'alimentation | Éléments nutritifs, métabolites et rendement de récupération entre les lots | Définir les limites d'acceptation; conditionner ou rejeter l'alimentation inappropriée |
| Contamination | Résultats microbiens; vérifications de transfert et de confinement | Enquêter sur l'infiltration; mettre en quarantaine le matériel affecté |
| Limitation d'oxygène | Oxygène dissous et absorption pendant la demande de pointe | Ajuster l'alimentation ou la capacité de transfert d'oxygène |
| Variation de la qualité du produit | Identité, pureté, activité et stabilité du temps de conservation | Ajuster les conditions de récolte; retenir le produit non conforme |
Vérifiez que l'équipement soutient la récupération du produit, la stérilisation et la gestion des déchets à l'échelle pilote.Fournir une capacité de traitement pour le débit de pointe, une capacité analytique appropriée et une traçabilité numérique des lots. Utilisez le
Conclusion : Accepter, Conditionner ou Rejeter la Matière Première
Après les tests de stérilité, et les vérifications des flux de déchets, utilisez les portes validées pour décider d'accepter, conditionner ou rejeter la matière première. Cette décision s'applique à la fermentation secondaire, pas à la réutilisation directe.
Acceptez la matière première clarifiée, stérilisée uniquement si son profil nutritionnel résiduel se situe dans les limites d'acceptation de l'hôte choisi.
Rejetez les lots si la variabilité, les pertes de récupération ou les exigences non supportées en lumière ou en oxygène rendent le processus inapplicable à grande échelle.[1][2]
Une fermentation réussie n'établit pas la conformité au Royaume-Uni. Vérifiez la sécurité et la voie réglementaire applicable avant de libérer un ingrédient alimentaire.[3][6]
FAQs
Comment puis-je définir des limites d'acceptation pour les milieux usés variables ?
Caractérisez les milieux usés pour les nutriments résiduels, les sous-produits métaboliques tels que l'ammoniac et le lactate, et les contaminants potentiels. Standardisez la collecte de données pour établir des limites validées pour l'épuisement des nutriments et l'accumulation de métabolites.
Intégrez ces limites dans les contrôles du réacteur afin que les milieux hors spécifications déclenchent des ajustements automatisés ou une déviation. Une surveillance constante aide à protéger la stabilité du processus et la qualité finale de la viande cultivée. Les outils analytiques et les capteurs peuvent être obtenus via
Quand la fermentation secondaire offre-t-elle de véritables économies de ressources ?
La fermentation secondaire peut économiser des ressources en récupérant et réutilisant des matériaux qui autrement deviendraient des déchets, soutenant une bioéconomie circulaire [1][2]. La récupération de nutriments, tels que les acides aminés, à partir de milieux usés ou l'utilisation de flux de déchets pour cultiver une biomasse secondaire, comme les microalgues, peut réduire la demande en facteurs de croissance et en ingrédients de milieu [1][2]. Ces approches réduisent également la production d'eaux usées et le besoin de nouveaux intrants, améliorant l'efficacité des ressources dans la production de viande cultivée [2][3].
Quelles approbations britanniques mon ingrédient dérivé de fermentation doit-il obtenir ?
Pour un ingrédient dérivé de fermentation utilisé dans la viande cultivée, les approbations dont vous aurez probablement besoin relèvent des directives de l'Agence des normes alimentaires du Royaume-Uni (FSA) pour la viande cultivée, y compris ses exigences en matière de sécurité et de gestion des risques [1][2].
L'ingrédient doit également répondre aux exigences générales de sécurité alimentaire. Celles-ci incluent l'absence de pathogènes et de composés toxiques, ainsi qu'une caractérisation nutritionnelle et compositionnelle appropriée dans le cadre de l'évaluation de la sécurité [3].


